一、设备整体构成
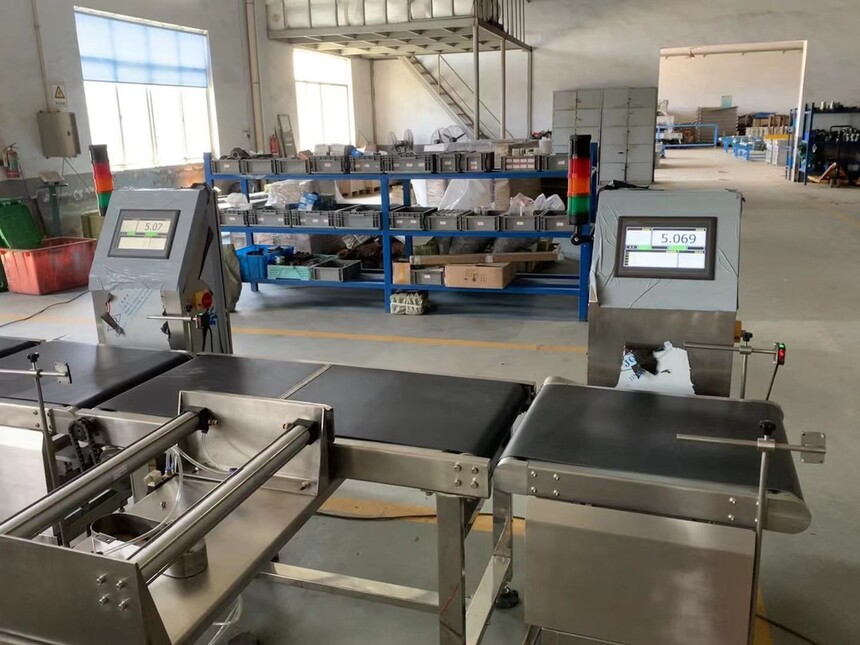
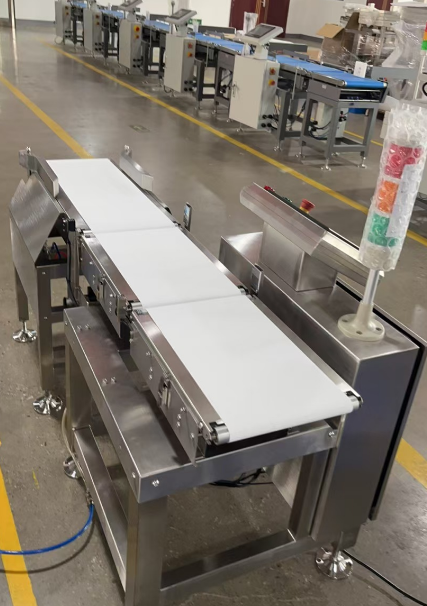
300kg 流水线检重台秤
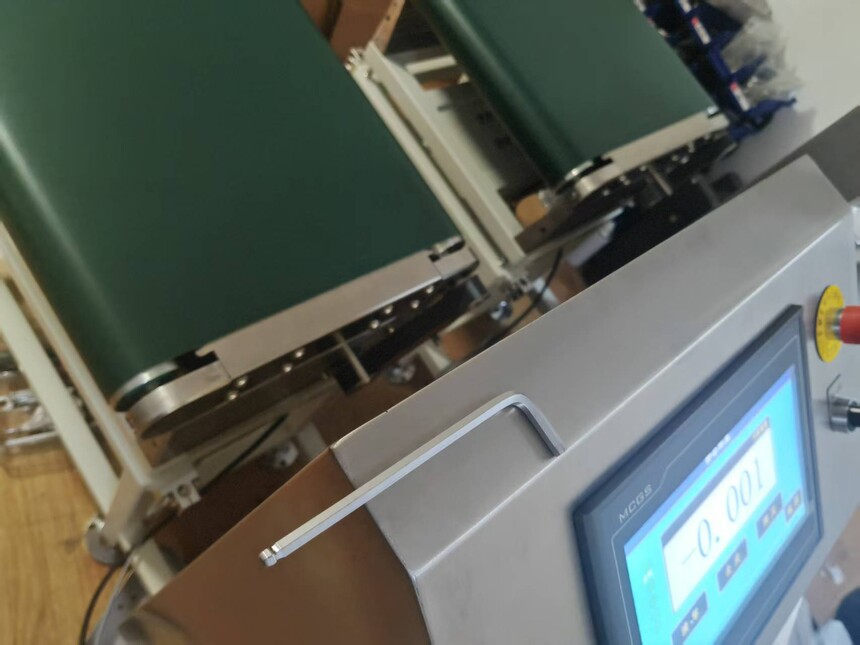
高精度称重台面、称重传感器、称重控制仪表(带 Modbus RTU 485 通讯),分度 0.05/0.1kg,适配纸箱、桶料、整托工件、袋装物料连续动态称重。
输送机构
前后滚筒输送机 / 皮带机,前端进料、中间称重段、后端分选段,配调速电机。
检测与执行元件
光电开关:检测产品到位、触发称重
剔除气缸 / 摆臂 / 翻板:不合格品自动分流
声光报警器:超重、欠重、通讯故障报警
PLC 控制系统
作为主站轮询读取检重秤实时重量,整套流程逻辑控制;配套触摸屏设置合格重量区间。
通讯线路
RVSP 屏蔽双绞线 485 通讯,仪表从站,PLC 主站实时采集重量数据。
二、核心工作流程(全自动筛选逻辑)
待机初始化
设备上电,PLC 建立与检重秤通讯,仪表自动置零,等待来料。
来料检测
前端光电感应到物料进入输送线,信号传给 PLC,物料匀速送入称重台面。
动态稳定称重
物料完全落在秤台后,PLC 持续读取仪表实时重量;读取仪表稳定状态标记位,只有数值稳定后才判定重量,避免震动误判。
重量区间判定(核心筛选逻辑)
触摸屏预设参数:标准重量、上限公差、下限公差
不合格品自动剔除
PLC 计算输送延时(根据输送机速度、称重台到剔除机构距离),物料到达剔除位置时,输出信号驱动气缸 / 翻板推出不良品至废料区,同时触发声光报警。
数据记录与计数
PLC 自动统计:总件数、合格数、欠重数、超重数,实时显示在触摸屏;重量数据可上传 MES 做生产追溯。
循环连续检测
剔除完成后自动复位,等待下一件来料,24 小时流水线不间断运行。
三、不同剔除机构适配方案
1. 侧推气缸(适合纸箱、桶装、箱体物料,300kg 以内中型货物)
称重完成延时后气缸横向推出不良品,结构简单、维护方便,流水线最常用。
2. 底部翻板剔除(重型工件、整托盘 300kg 物料)
秤台后端底板翻转,不良品下落至下方收集区,承载力大,适合大重量检重场景。
3. 分流摆臂(多规格物料分选)
合格走主线,不良走旁路,可搭配两条回收通道,区分超重、欠重两类不良品。
四、现场实用优化(减少误剔除、提升精度)
机械减震
检重秤单独落地支架,与输送机架软连接,避免输送机震动传导至秤台导致重量漂移。
仪表滤波设置
开启多级动态滤波,适配流水线动态称重,降低数值波动。
PLC 软件滤波
连续采集 3~5 组稳定重量取平均值后再判定,杜绝瞬时跳数误动作。
延时精准校准
根据皮带速度精准设置剔除延时时间,避免早推、晚推漏剔除。
通讯抗干扰
485 屏蔽线单端接地,远离变频器动力线缆;长线两端加装 120Ω 终端电阻。
防重复称重
增加出料光电,物料完全离开秤台才允许下一件进入,防止重叠称重。
五、行业应用场景
化工桶装生产线:200kg 桶料灌装后复检,剔除灌装不足、超量产品
饲料 / 粮食袋装流水线:袋装物料动态检重,缺包、多料自动分拣
五金、铸件加工厂:成品工件称重,筛选缺料、多废料不合格工件
仓储物流纸箱分拣:整箱货物复检,杜绝少装配件、多装物料
塑胶原料包装:300kg 大袋包装在线检重,保证每袋重量合规
六、整套系统优势
全自动无人值守,替代人工称重分拣,大幅节省人力;
动态连续检测,适配流水线不间断生产,效率高;
PLC 闭环控制,称重数据数字化,不良品自动分流,杜绝漏检;
重量参数可在触摸屏一键修改,适配多种规格产品;
可对接 MES 系统,自动存储每一件产品重量数据,满足质检追溯要求。